Technologie


In der Welt der Metalle gibt es ein echtes Schwergewicht: Wolfram. Auch bekannt unter seinem englischen Namen Tungsten, gehört es zu den dichtesten und temperaturbeständigsten Metallen überhaupt. Mit einer Schmelztemperatur von über 3.400 °C ist Wolfram das Metall mit dem höchsten Schmelzpunkt überhaupt – und damit ideal für den Einsatz dort, wo andere Werkstoffe längst kapitulieren. Besonders im Werkzeugbau spielt es eine zentrale Rolle. Doch warum ist das so? Was macht Wolframlegierungen so einzigartig und wo kommen sie konkret zum Einsatz?
Wolfram: der Champion unter den Schwermetallen
Kombiniert man das Metall mit Kohlenstoff, entsteht Wolframcarbid. Es handelt sich dabei um einen Verbundstoff, der durch seine enorme Härte und Verschleißfestigkeit überzeugt. Typischerweise wird er mit Kupfer oder Kobalt kombiniert und zu Werkzeugen hergestellt, die besonders hohen Belastungen standhalten müssen. Wolframcarbid bildet das Herzstück vieler Schneidwerkzeuge wie Fräser, Bohrer oder Drehmeißel. Das Ergebnis: Werkzeuge, die auch bei intensiver Beanspruchung ihre Form und Schärfe behalten.
Aber damit nicht genug. Auch in Stanz-, Umform- und Presswerkzeugen ist Wolframcarbid Standard. Denn überall dort, wo Material mit hoher Präzision geschnitten, gedrückt oder gezogen werden muss, braucht es Werkstoffe, die nicht nachgeben.
Zusätzlich punktet Wolfram mit einem geringen Wärmeausdehnungskoeffizienten. Werkzeuge aus diesem Material verziehen sich kaum, selbst wenn es im Bearbeitungsprozess heiß wird. Das sorgt für präzise Ergebnisse und verlängert die Lebensdauer der Komponenten. Spritzgussformen, insbesondere in der Kunststoff- und Metallverarbeitung, setzen auf wolframhaltige Einsätze, um dort dauerhaft Stand zu halten, wo es richtig heiß hergeht.
Ein weiteres Highlight: die hohe Dichte von Wolfram. Mit fast 20 g/cm³ eignet sich das Schwermetall ideal als Gegengewicht oder Dämpfungselement, z. B. in Werkzeugmaschinen, in denen kompakte Bauraumlösungen gefragt sind.
Typische Anwendungen von Wolfram im Werkzeugbau
Wolframlegierungen und Wolframcarbid kommen in zahlreichen Bereichen des Werkzeugbaus zum Einsatz – insbesondere dort, wo es auf Präzision, Härte und Beständigkeit ankommt. In Schneidwerkzeugen wie Fräsern, Bohrern, Drehmeißeln und Reibahlen sorgen sie für harte, präzise Schneiden, die auch unter Dauerbelastung scharf bleiben. Stanz- und Umformwerkzeuge wie Matrizen und Schneidstempel werden mit Wolframcarbid gefertigt, um auch bei hoher Beanspruchung exakte Schnittkanten und lange Standzeiten zu gewährleisten. In der Kunststoff- und Metallverarbeitung werden Spritzgussformen mit Einsätzen aus Wolfram ausgestattet, um stark beanspruchte Formbereiche zuverlässig zu schützen. Auch in Press- und Ziehwerkzeugen, etwa bei der Kalt- oder Warmumformung von Metallen, sorgt Wolfram für eine hohe Verschleißfestigkeit und eine gleichbleibend hohe Qualität der Endprodukte.
In all diesen Anwendungen zeigt sich, warum Legierungen mit Wolfram so begehrt sind: Sie vereinen eine Vielzahl vorteilhafter Eigenschaften, die bei keinem anderen Werkstoff in dieser Kombination zu finden sind.
Ein echter Härtefall: Die Besonderheiten und Vorteile von Wolfram auf einen Blick
- Extreme Härte: Perfekt für Schneid- und Stanzwerkzeuge.
- Höchster Schmelzpunkt: Widersteht auch extremen Temperaturen.
- Hohe Dichte: Ideal für Gegengewichte und kompakte Bauformen. Viel Gewicht auf wenig Raum.
- Effektive Schwingungsdämpfung: Die hohe Masse reduziert Vibrationen beim Einsatz, verbessert die Laufruhe und erhöht dadurch sowohl Standzeit als auch Oberflächenqualität der Werkzeuge.
- Geringe Wärmeausdehnung: Auch bei hohen Temperaturen bleiben Bauteile aus Schwermetall formstabil – entscheidend bei thermisch anspruchsvollen Prozessen.
- Lange Lebensdauer durch Verschleißfestigkeit: Schwermetalle halten selbst hohen Belastungen stand und sind extrem abriebfest – ein klarer Vorteil bei intensiver Nutzung. Das spart Kosten und reduziert Werkzeugwechsel.
- Formstabilität für präzise Bearbeitung: Geringe Elastizität verhindert ein Nachgeben unter Krafteinwirkung und sorgt so für verlässliche Präzision.
Günther + Schramm: Ihr Partner für Schwermetalle
Wolfram ist im Werkzeugbau ein echtes Multitalent. Seine einzigartigen Eigenschaften, sein extrem hoher Schmelzpunkt, seine Robustheit und Dichte machen ihn – besonders in Form von Wolframlegierungen – zu einem unverzichtbaren Bestandteil moderner Anwendungen in der Metallverarbeitung. Mit Günther + Schramm haben Sie einen Partner an Ihrer Seite, der nicht nur liefert, sondern auch versteht. Wir verfügen über langjährige Erfahrung in der Beschaffung, Bevorratung und Bearbeitung auch anspruchsvoller Materialien wie Wolframcarbid oder Schwermetallverbunden. Ob reines Wolfram, hergestellt in Form von Platten oder Stäben, oder komplexe Verbundstoffe wie Wolfram-Kupfer – wir unterstützen Sie bei der Auswahl und Beschaffung genau der Materialien, die Sie für Ihre Herstellung brauchen. Unser Know-how kommt überall dort zum Einsatz, wo besondere Eigenschaften gefragt sind – ob in der Automobilindustrie, im Maschinenbau oder in der Luft- und Raumfahrt.

Was ist ETG?
ETG steht für „Erhöhte Temperatur gezogen“ – ein Markenstahl der Swiss Steel Group, der mit seinem ausgewogenen Profil aus Festigkeit und Bearbeitbarkeit überzeugt. Entwickelt für präzise, komplexe Bauteile mit hohen Anforderungen an Maßhaltigkeit und Wiederholgenauigkeit, eignet sich dieser hochfeste Spezialstahl ideal für mechanisch beanspruchte Komponenten in Branchen wie Maschinenbau, Hydraulik oder Mobilität. Dabei ist ETG eine speziell weiterentwickelte Form von Automatenvergütungsstahl.
Automatenstahl ist nicht gleich Automatenstahl
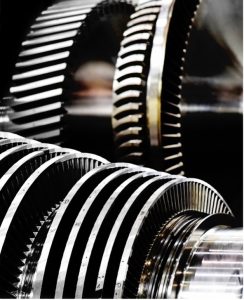
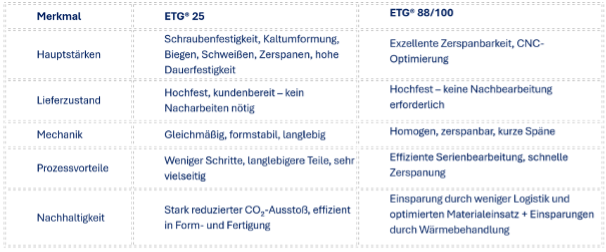
Während klassischer Automatenstahl vor allem für seine Zerspanbarkeit bekannt ist, vereint ETG diese Eigenschaft mit hoher Festigkeit und Formstabilität. So eignet sich ETG sowohl für die Herstellung von hochpräzisen als auch hochbelastbaren Bauteilen – eine ideale Wahl für Anwendungen, bei denen beides gefragt ist. Oder anders gesagt: Ob in der Mobilität, im Maschinenbau oder in der Hydraulik – ETG-Stähle zeigen dort ihre Stärken, wo höchste Präzision auf wirtschaftliche Fertigung trifft. Doch innerhalb der ETG-Familie gibt es verschiedene Varianten, die je nach Anforderung ihre spezifischen Vorteile ausspielen. Zwei besonders leistungsfähige Vertreter sind ETG 25 und ETG 88/100. Ein genauer Blick auf die Unterschiede lohnt sich – sowohl für Konstrukteure als auch für Fertigungsbetriebe.
Vergleich: ETG 25 vs. ETG 88/100
Das Besondere an ETG 88/100 auf einen Blick:
- Hochfest: Zugfestigkeit bis zu 1100 N/mm² bei ETG 100 – im Auslieferungszustand!
- Mechanisch zuverlässig: Einheitliche Eigenschaften über den gesamten Querschnitt.
- Top zerspanbar: Kurz brechende Späne und hohe Schnittgeschwindigkeiten.
- Formstabil: Geringe Eigenspannung – besonders vorteilhaft bei geschliffen oder dünnwandig bearbeiteten Teilen.
- Umweltfreundlich: Kein Vergüten nötig – das spart CO₂, Energie und Prozessschritte.
- Mit diesen Eigenschaften öffnet ETG völlig neue Möglichkeiten für Konstrukteure und Fertiger – vor allem bei der Herstellung hochpräziser Serienbauteile.
Fazit: Automatenstahl mit Anspruch
ETG ist ein Konzept für moderne, effiziente Fertigung. Ein Werkstoff, der Festigkeit und Bearbeitbarkeit vereint. Ein Stahl, der sich nicht zwischen Performance und Prozesssicherheit entscheiden muss.
Und mit Günther + Schramm haben Sie einen Partner an Ihrer Seite, der diesen nicht nur liefert, sondern auch mitdenkt. Als erfahrener Systemdienstleister mit tiefem Verständnis für Material- und Prozesslogistik vertreibt G+S ETG 88 und ETG 100 in verschiedenen Ausführungen und Abmessungen und berät passend zum jeweiligen Projekt.
Unsere Expertinnen und Experten unterstützen Sie bei der Werkstoffwahl, liefern auf Wunsch geschliffenes Material, sorgen für exakte Längen und beraten auch bei Fragen zur Herstellung oder mechanischen Bearbeitung.

Grauguss – Der Klassiker mit vielen Vorteilen
Grauguss, auch als Gusseisen mit Lamellengraphit bekannt, ist einer der ältesten und am häufigsten verwendeten Werkstoffe in der Industrie. Er zeichnet sich durch seine feinkörnige Struktur aus, die beim Stranggussverfahren in der Gießerei entsteht. Diese Struktur verleiht Grauguss hervorragende Eigenschaften wie hohe Druckfestigkeit, gute Bearbeitbarkeit und ausgezeichnete Schwingungsdämpfung. Besonders in der Herstellung von Hydraulik- und Pumpenkomponenten, Zahnrädern, Ringen und Deckeln kommt Grauguss aufgrund seiner mechanischen Eigenschaften und seiner Vielseitigkeit zum Einsatz.
Die Werkstoffe EN-GJL-250 (GG25) und EN-GJL-300 (GG30) sind gängige Varianten des Graugusses, die sich durch ihre spezifischen Eigenschaften für unterschiedliche Anwendungen eignen. Der Graphit im Grauguss spielt eine entscheidende Rolle: Als Lamellengraphit sorgt er dafür, dass der Werkstoff die Fähigkeit hat, Vibrationen zu dämpfen und gleichzeitig eine hervorragende Bearbeitung zu ermöglichen. Die Kohlenstoff-Struktur im Grauguss macht ihn besonders widerstandsfähig gegenüber hohen Belastungen.
Sphäroguss – Die ideale Wahl für anspruchsvolle Anwendungen
Sphäroguss, auch als Gusseisen mit Kugelgraphit bezeichnet, hebt sich durch seine besondere Graphitstruktur ab, die den Werkstoff besonders robust und widerstandsfähig macht. Diese Kugelgraphitstruktur sorgt für eine deutliche Steigerung der Zugfestigkeit und Dehnbarkeit im Vergleich zu Grauguss, wodurch Sphäroguss eine bevorzugte Wahl für hochbelastbare Bauteile ist, die in der Antriebstechnik, im Maschinenbau und in der Fahrzeugtechnik Anwendung finden.
Die Werkstoffe EN-GJS-400-15 (GGG40), EN-GJS-500-7 (GGG50) und EN-GJS-600-3 (GGG60) sind dafür bekannt, auch bei hohen Belastungen und extremen Temperaturen hervorragende Kohlenstoffwerte beizubehalten, wodurch der Werkstoff äußerst langlebig wird. Besonders in der Herstellung von Bauteilen für den Maschinen- und Fahrzeugbau ist Sphäroguss aufgrund seiner hohen Festigkeit und Verschleißbeständigkeit von unschätzbarem Wert.
Warum Grauguss & Sphäroguss von Günther + Schramm?
Alle unsere Gussprodukte stammen ausschließlich von renommierten, europäischen Herstellern – vor allem aus Deutschland, England und Spanien. Unsere Gießereien setzen auf höchste Qualität und Präzision, um sicherzustellen, dass jeder Guss, sei es Grauguss oder Sphäroguss, den höchsten Standards entspricht. So erhalten Sie nicht nur einen exzellenten Kohlenstoffanteil in jedem Bauteil, sondern auch ein Produkt, das sich durch mm-genaue Präzision auszeichnet.
Dank des Stranggussverfahrens bieten unsere Produkte hervorragende Bearbeitungseigenschaften, wie eine feinkörnige Struktur, lange Werkzeugstandzeiten und geringe Entgratung.
Strangguss – Effizienz, Festigkeit und Präzision in einem Verfahren
Das Stranggussverfahren ist ein kontinuierliches Gießverfahren, bei dem geschmolzenes Metall durch eine gekühlte Kokille fließt. Dabei bildet sich eine feste äußere Schicht, während das Innere flüssig bleibt. Das Metall wird kontinuierlich abgezogen und zu Halbzeugen wie Stangen, Brammen oder Knüppeln verarbeitet.
Strangguss bietet im Vergleich zu anderen Materialien zahlreiche Vorteile. Er ist leichter als Stahl, lässt sich gut bearbeiten und weist eine höhere Verschleißfestigkeit auf. Zudem ist er steifer als Aluminium, erfordert keine aufwändigen Legierungen und kann deutlich höheren Drücken standhalten. Darüber hinaus überzeugt Strangguss durch eine bessere Oberflächenqualität, da er keine Makroporosität aufweist und weniger Abweichungen von der Form zeigt.
Durch die Kohlenstoff-Struktur im Grauguss und Sphäroguss erreicht der Werkstoff eine besonders hohe Stabilität und eine verbesserte Dämpfung von Vibrationen. Diese Eigenschaften machen Strangguss zu einer bevorzugten Wahl für Bauteile, bei denen sowohl mechanische Belastung als auch präzise Bearbeitung gefragt sind.
Die Vorteile von Strangguss für Ihre Bauteile
Dank des modernen Stranggussverfahrens wird die Herstellung von Grauguss- und Sphäroguss-Produkten noch effizienter und qualitativ hochwertiger. Strangguss ermöglicht eine feinkörnige Struktur, die nicht nur zu einer langen Lebensdauer des Produkts beiträgt, sondern auch die Bearbeitung vereinfacht. So können Bauteile schneller und präziser bearbeitet werden, was in der Fertigung zu deutlich reduzierten Bearbeitungszeiten und geringeren Werkzeugverschleiß führt.
Im Vergleich zu Stahlguss bietet Strangguss zahlreiche Vorteile, wie ein deutlich reduziertes Gewicht, verbesserte Verschleißfestigkeit und eine hervorragende Oberflächenqualität. Auch im Vergleich zu Aluminium hat Strangguss die Nase vorn, da er eine höhere Steifigkeit aufweist und deutlich höheren Drücken standhält, was für viele Anwendungen in der Automobil- und Maschinenbauindustrie entscheidend ist.
Nachhaltigkeit und Wirtschaftlichkeit in der Produktion von Gussbauteilen
Die Nachhaltigkeit von Gussprodukten, insbesondere von Grauguss und Sphäroguss, ist ein weiterer wichtiger Aspekt, der nicht unbeachtet bleiben sollte. Der Werkstoff Stahl – auch in Form von Gusseisen – ist besonders langlebig und kann mehrfach recycelt werden, was ihn zu einem wichtigen Bestandteil der Kreislaufwirtschaft macht. Doch auch in der Produktion gibt es Ansätze, die Emissionen zu reduzieren und die Umweltbelastung zu verringern.
Fazit: Grauguss und Sphäroguss als verlässliche Partner in der Fertigung
Ob Grauguss oder Sphäroguss – im Bereich Guss ist Günther + Schramm hervorragend aufgestellt. Unser Portfolio umfasst eine Vielzahl von Materialien und Ausführungen, die speziell auf Ihre Anforderungen abgestimmt sind. Günther + Schramm sorgt dafür, dass Ihre Anforderungen an Qualität, Wirtschaftlichkeit und Umweltverträglichkeit bestens erfüllt werden – mit Produkten, die auf modernsten Fertigungstechniken basieren und gleichzeitig die Effizienz in der Produktion steigern.

Hohe Bohrtiefe bei kleinem Durchmesser
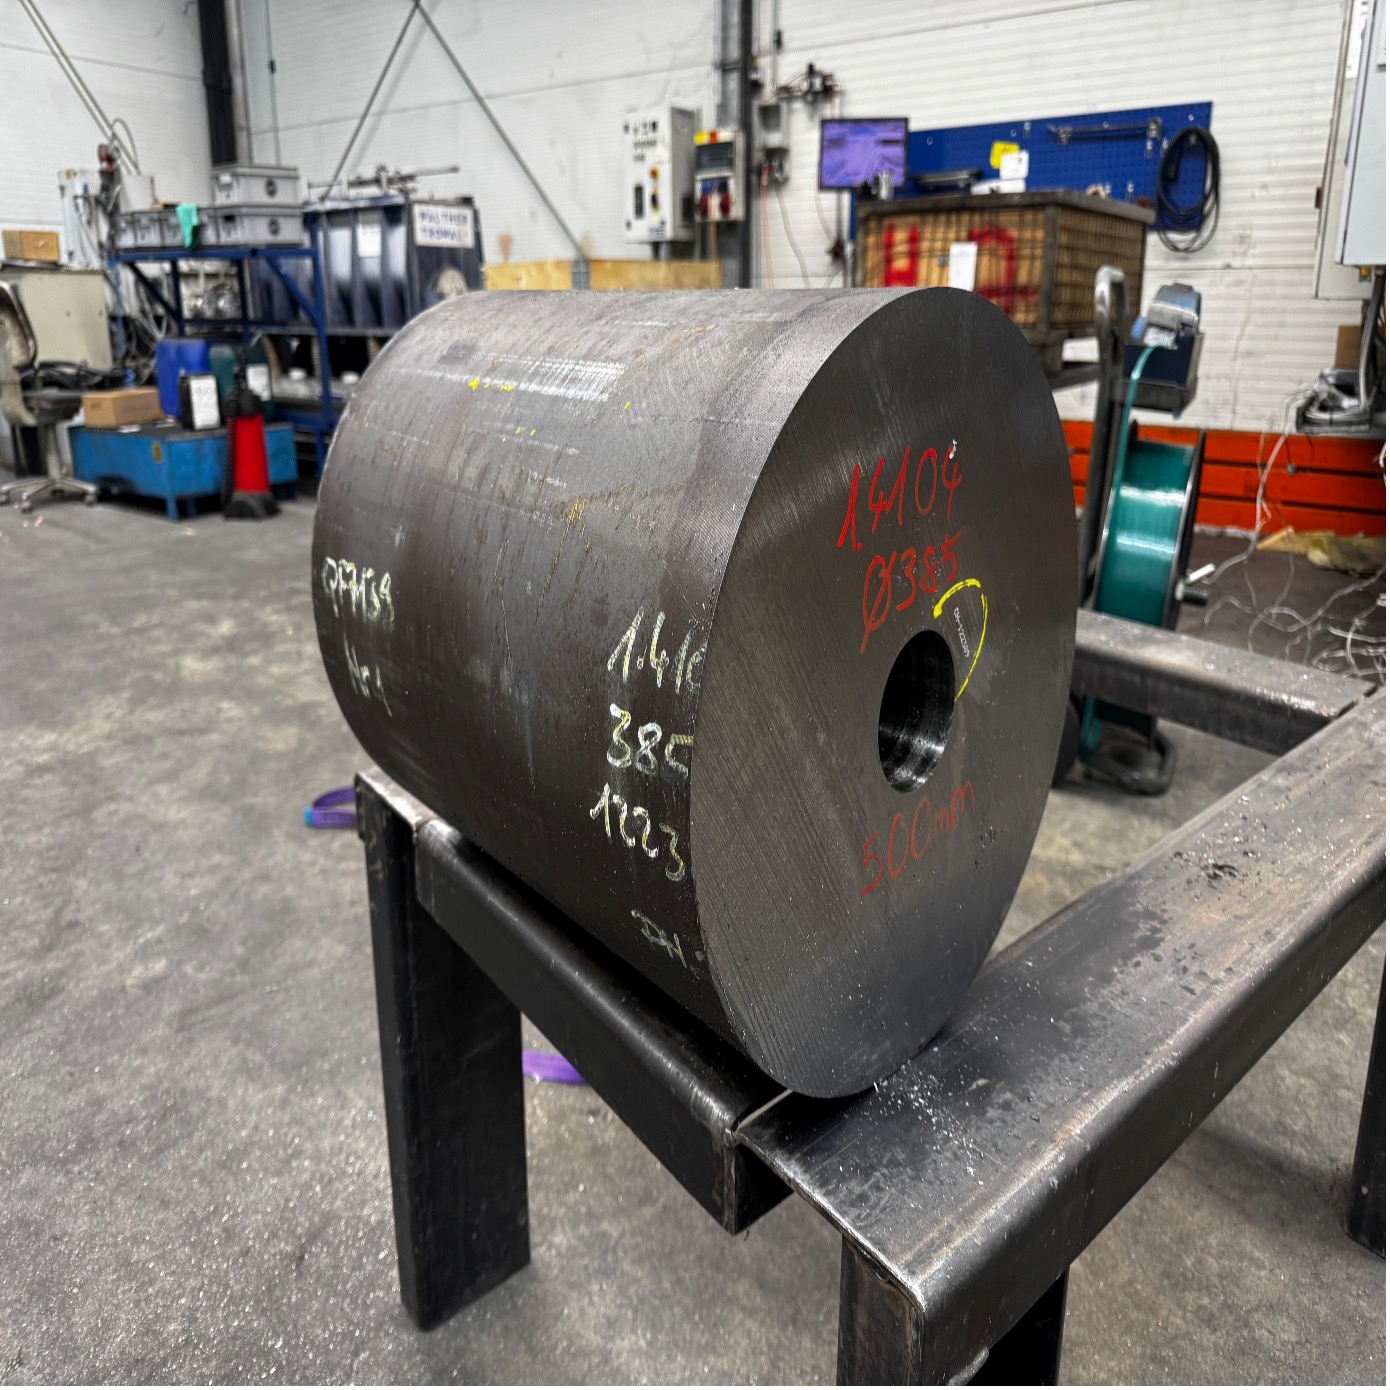
Beim Tieflochbohren handelt es sich um eine hochspezialisierte Technik, mit der sich besonders hohe Bohrtiefen erzielen lassen. Anders als bei klassischen Bohrungen, bei denen der Durchmesser meist im Verhältnis zur Tiefe begrenzt ist, geht es beim Tieflochbohren darum, ein Tiefen-zu-Durchmesser-Verhältnis von 10:1 bis 20:1 zu schaffen.
Viele Rohre, die für verschiedenste Anforderungen benötigt werden, sind nicht als Standardrohre erhältlich. Dies kann an speziellen Maßen wie Außendurchmesser und Innendurchmesser liegen, aber auch an Werkstoffen, die nicht für Rohre typisch sind. In solchen Fällen bietet das Tieflochbohren eine flexible Lösung, um auch nicht-standardisierte Werkstücke zu bearbeiten und maßgeschneiderte Lösungen zu ermöglichen. Im Vergleich zu klassischen Rohren, die in genormten Größen erhältlich sind, entsteht so eine enorme Produktbandbreite.
Möglich sind:
- Innendurchmesser von 2 bis 1000 mm
- Längen bis zu 6.000 mm (beidseitig gebohrt) oder 3.800 mm (einseitig gebohrt)
- Außendurchmesser von wenigen Millimetern bis über einen Meter
- die Bearbeitung von kubischen Werkstücken und Vierkanten
Das Tieflochbohren erfordert nicht nur ein sehr gutes Maschinenverständnis, sondern auch hohe Präzision und spezialisierte Werkzeuge. Tieflochbohrer wie der Einlippenbohrer ermöglichen es, Werkstücke mit exakten Bohrdurchmessern zu bearbeiten, die auf die spezifischen Anforderungen des jeweiligen Materials und der Anwendung abgestimmt sind.
Werkstück mit Tiefe: Die Funktionen von Tieflochbohrungen
Tieflochbohrungen haben eine ganze Reihe von spezifischen Aufgaben:
- Wärme- und Flüssigkeitsführung: In vielen Maschinen und Triebwerken dienen Tieflochbohrungen als Kühlkanäle. Durch diese wird Kühlmittel oder Öl geleitet und so eine Überhitzung verhindert.
- Leichtbau und Materialersparnis: Das Tiefbohren wird ebenfalls eingesetzt, um Werkstücke wie Träger oder andere Bauteile zu entlasten. Es hilft, das Gewicht von Maschinenbauteilen oder Luftfahrtkomponenten zu reduzieren, ohne ihre Festigkeit zu beeinträchtigen. Diese Art der Materialersparnis ist besonders wichtig in der Luft- und Raumfahrt, wo jedes Gramm zählt.
- Funktionelle Verbindungen: Eine tiefe Bohrung ermöglicht Schraubverbindungen oder Bolzen in Bauteilen. Diese sorgen für Stabilität und Festigkeit und werden exakt auf den benötigten Durchmesser und die passende Bohrtiefe abgestimmt.
- Schmierung und Hydraulik: In Maschinen, die unter hohem Druck arbeiten, sind Tieflochbohrungen notwendig, um Schmierstoffe an die richtigen Stellen zu bringen. So können Bauteile reibungsfrei bewegt und die Lebensdauer der Maschinen verlängert werden.
- Druckprüfungen und Sicherheit: In vielen Druckbehältern und Rohren wird eine tiefe Bohrung verwendet, um die Integrität des Behälters unter hohem Druck zu testen. Sie stellt sicher, dass keine Undichtigkeiten auftreten und das System sicher und zuverlässig arbeitet.
Industrien, in denen tiefe Bohrungen unerlässlich sind, gibt es wie Sand am Meer. Im Maschinenbau wird das Tiefbohren verwendet, um Werkstücke wie Walzen, Nockenwellen und Antriebswellen zu fertigen. In der Medizintechnik erfordert die Herstellung von Implantaten und medizinischen Geräten wie Spritzen millimetergenaues Bohren. Auch in der Luft- und Raumfahrt spielt die Technik eine wichtige Rolle, um Triebwerkskomponenten und andere Bauteile zu fertigen, die extremen Belastungen standhalten müssen. In der Automobilindustrie wird das Verfahren zur Produktion von Injektoren, Prototypen und Hochleistungsbauteilen genutzt.
Bohrer, die mehr können: präzise, flexibel und wirtschaftlich
Bohrer ist nicht gleich Bohrer. Für eine besonders tiefe Bohrung bei geringem Durchmesser ist der Griff zum spezialisierten Tieflochbohrer vorprogrammiert. Einlippenbohrer und Co. bieten eine Vielzahl an Vorteilen:
- Hohe Präzision: Beim Tieflochbohren sind selbst feinste Bohrdurchmesser und Bohrtiefen möglich.
- Flexibilität bei Werkstoffen: Vom Stahl über Edelstahl bis hin zu Kunststoffen können nahezu alle Materialien bearbeitet werden.
- Vielseitige Bohrdurchmesser: Tieflochbohren ermöglicht eine breite Spannweite von Bohrdurchmessern – von wenigen bis hin zu mehreren hundert mm ø. Auch bei der Bohrtiefe gibt es fast keine Grenzen.
- Wirtschaftlichkeit bei kleinen Stückzahlen: Während viele klassische Verfahren erst bei großen Serien rentabel sind, ermöglichen Tieflochbohrer auch die kostengünstige Fertigung von kleinen bis mittleren Serien. So können Unternehmen Bohrungen in nahezu jeder Menge realisieren.
Ein wichtiger Faktor beim Tieflochbohren ist die effiziente Entsorgung der anfallenden Späne. Diese müssen mithilfe von durchfließendem Kühlwasser aus der Bohrung entfernt werden, damit der Bohrprozess nicht behindert wird. Die Abführung der Späne ist entscheidend für die Qualität des Endprodukts und die Effizienz des gesamten Prozesses.
Der Weg zum perfekten Werkstück: Lösungen aus einer Hand
Sie benötigen Werkstoffe oder Abmessungen, die in der klassischen Rohr-Stangenware nicht üblich sind? Sie suchen ein maßgefertigtes Werkstück mit nicht-zentrischer Bohrung? Ein eigener Maschinenpark für die Grobbearbeitung von Rohren ist für Ihr Unternehmen nicht rentabel?
Als langjähriger Anbieter im Bereich der Werkstoffbearbeitung wissen wir von Günther + Schramm, wie wichtig das Tieflochbohren für die Qualität und Wirtschaftlichkeit von Projekten ist. Dank der engen Zusammenarbeit mit führenden Bohrbetrieben können wir ein breites Spektrum an schnellen und kostengünstigen Tieflochbohrungen in Handelslänge, Kombilänge oder Fixlänge und unterschiedlichen Materialien anbieten – bereits ab kleinen Stückzahlen im gewünschten Durchmesser (ø).
Dabei geht unser Angebot über die reine Technologie hinaus: Von der Materialbereitstellung über die Terminüberwachung und Rückholung beim Bohrbetrieb bis hin zur Auslieferung des fertigen Werkstücks stehen wir unseren Kunden zur Seite. Ein Stückpreis und ein Liefertermin sind alles, womit sich der Kunde auseinandersetzen muss. Wir kümmern uns um alle weiteren organisatorischen Schritte. Ein Rundum-Service aus einer Hand.
Tiefer Bohren für mehr Effizienz
Tieflochbohren ist eine Schlüsseltechnologie, die in vielen Industrien unverzichtbar geworden ist. Sie eröffnet zahlreiche Möglichkeiten für maßgeschneiderte Lösungen. Mit G+S haben Unternehmen einen erfahrenen Partner an ihrer Seite, der die präzise Bearbeitung von Werkstücken mit modernster Technik und exzellenter Logistik kombiniert. So wird Tiefbohren für jedes Projekt ein Erfolg! Interessiert? Kontaktieren Sie uns und lassen Sie sich von unseren Experten beraten!

Traditionell wird Stahl in Hochöfen produziert, die mit Kohle betrieben werden. Dabei entstehen in mehreren Arbeitsschritten nicht nur Eisen aus Eisenerz, sondern auch erhebliche Mengen CO₂. Laut dem Kompetenzzentrum Klimaschutz in energieintensiven Industrien gingen 2023 rund 23 % der deutschen Treibhausemissionen auf den Industriesektor zurück. Damit ist er nach der Energiewirtschaft der zweitgrößte Verursacher. Die Stahl- und Eisenbranche trägt daran einen erheblichen Anteil. Gerade deshalb bietet der Wandel hin zu grünem Stahl ein enormes Potenzial für den Klimaschutz.
Wasserstoff statt Kohle: Wie Hochöfen klimafreundlich werden
Beim wasserstoffbasierten Verfahren ersetzt Wasserstoff die Kohle als Reduktionsmittel im Hochofen. Das Ergebnis: Statt CO₂ entsteht lediglich Wasserdampf. Der Prozess findet hauptsächlich in Direktreduktionsanlagen (DRI) statt. Diese verarbeiten das aus dem Eisenerz gewonnene Eisen weiter.
Obwohl auch dieser Prozess nicht völlig emissionsfrei ist, lassen sich durch den Einsatz von grünem, also klimaneutralen, Wasserstoff enorme CO₂-Einsparungen realisieren. Laut der Wirtschaftsvereinigung Stahl könnten pro Tonne eingesetztem klimaneutralen Wasserstoff rund 28 Tonnen CO₂ vermieden werden. Investitionen in neue Produktionsverfahren könnten es ermöglichen, klimaneutralen Wasserstoff bereits vor 2030 flächendeckend in der Stahlproduktion einzusetzen. Ein wichtiger Beitrag zur Erfüllung des Klimaziels.
Hürden auf dem Weg zum grünen Stahl
Klingt vielversprechend? Ist es auch – doch leider gibt es noch einige Herausforderungen zu bewältigen:
- Wasserstoff-Verfügbarkeit: Die Menge an grünem Wasserstoff, die derzeit produziert wird, ist zu wenig. Sie reicht nicht aus, um die gesamte Stahlproduktion zu versorgen.
- Hohe Kosten: Die Herstellung von grünem Stahl ist aktuell noch deutlich teurer als konventionelle Verfahren.
- Politische Rahmenbedingungen: Die Wirtschaftsvereinigung Stahl fordert gezielte politische Maßnahmen, um nachhaltige Geschäftsmodelle für diese Investitionen zu ermöglichen.
Ein möglicher Zwischenschritt könnte der Einsatz von wasserstoffreichem Erdgas als Reduktionsmittel im Hochofen sein. Dieses würde in neuen Stahlerzeugungsverfahren bereits erhebliche CO2-Minderungen ermöglichen. Laut Berechnungen der Wirtschaftsvereinigung Stahl könnten durch eine Kombination aus Erdgas und klimaneutralem Wasserstoff bis 2030 CO2-Reduktionen von 25 % (etwa. 13 Millionen Tonnen CO2) erzielt werden.
Praxisbeispiel 1: Carbon2Chem-Technologie und bluemint® Steel – Wie thyssenkrupp auf grünen Stahl setzt
Viele große Stahlhersteller investieren bereits in Pilotprojekte und bauen neue Produktionsanlagen. Ein Beispiel ist thyssenkrupp Steel. An seinem Standort in Duisburg erprobt das Unternehmen zwei CO₂-reduzierende Technologien:
Carbon2Chem-Technologie: Hier werden in einer Versuchsanlage Hüttengase abgefangen. Das darin enthaltene CO₂ wird für die Herstellung von Düngemitteln und Kraftstoffen genutzt. Laut Unternehmensangaben soll dieses Verfahren bis 2030 großindustriell anwendbar sein.
bluemint® Steel: In der Produktionsphase ersetzt thyssenkrupp die traditionelle Einblaskohle im Hochofenprozess durch Wasserstoff als Reduktionsmittel. Das reduziert die CO₂-Emissionen und den gesamten CO₂-Fußabdruck des Stahls um bis zu 70 %. So sinkt die CO₂-Intensität pro Tonne Stahl von 2,1 Tonnen auf bis zu 0,6 Tonnen.
Praxisbeispiel 2: Stahl aus dem Elektrolichtbogenofen – Green by nature. Wasserstofftests bei der Swiss Steel Group
Die Swiss Steel Group setzt zur Stahlherstellung ausschließlich Elektrolichtbogen Öfen ein.
Beim Elektrolichtbogenofen-Verfahren (EAF) wird Stahl vor allem aus Stahlschrott hergestellt. In einem großen Tiegel wird der Schrott mit mächtigen Elektroden durch elektrische Lichtbögen auf Temperaturen von über 1.600 °C erhitzt und so geschmolzen. Dieses Verfahren benötigt keine Hochöfen und kein Eisenerz als Hauptrohstoff, sondern nutzt bestehendes Material, das am Ende seiner Lebensdauer wieder in den Produktionskreislauf zurückkehrt. Das spart nicht nur wertvolle Rohstoffe, sondern auch erhebliche Mengen an CO₂-Emissionen.
Da der Ausgangsstoff fast ausschließlich recycelter Stahl ist, steht der EAF sinnbildlich für die Kreislaufwirtschaft: Aus Altstahl wird neuer Qualitätsstahl – immer wieder und ohne Qualitätsverlust. Der Einsatz von Strom, idealerweise aus erneuerbaren Energien, macht den Prozess zusätzlich klimafreundlich. So ist Stahl aus dem Elektrolichtbogenofen von Natur aus „green“ – robust, langlebig und am Ende seines Lebens erneut vollständig recycelbar.
In einem von der EU geförderten Projekt untersucht die Swiss Steel Group, wie Stahlproduktion durch den Ersatz von Erdgas mit sauberem Wasserstoff klimafreundlicher gestaltet werden kann. Dabei werden zwei verschiedene Ofentypen (Heiz- und Glühöfen) und zwei verschiedene Brennerarten (Impuls- und Flammensysteme) auf ihre Effizienz mit Wasserstoff getestet. Dies ist notwendig, da man mit dem Einsatz von Wasserstoff in diesen Produktionsschritten noch so gut wie keine Erfahrungen über die Auswirkungen hat.
Fazit: Der Weg in eine klimafreundliche Zukunft
Langfristig ist grüner Wasserstoff entscheidend, um die Stahlindustrie nachhaltiger zu gestalten. Er sichert ihre Zukunftsfähigkeit und hilft, Arbeitsplätze zu erhalten. Wasserstoffbasierter Stahl ist eine vielversprechende Lösung für eine klimafreundliche Industrie. Die Praxisbeispiele von thyssenkrupp und Swiss Steel zeigen, dass Unternehmen mit unterschiedlichen Ansätzen an der Transformation arbeiten – aber mit einem gemeinsamen Ziel: Stahl klimafreundlich zu machen.
Es gibt jedoch noch Herausforderungen. Grüner Wasserstoff ist derzeit nur begrenzt verfügbar und teuer. Doch sinkende Preise für erneuerbare Energien und gezielte politische Anreize könnten grünen Stahl in den kommenden Jahren zur neuen Norm machen. Die Weichen für den Wandel sind gestellt. Nun braucht es Mut und Investitionen, um die Transformation zu einer nachhaltigeren Stahlproduktion voranzutreiben.

3D-Druck kennt man vor allem aus der Kunststoffverarbeitung. Aber wussten Sie, dass damit bereits Pizzen im Weltall gedruckt wurden? Die NASA hat einen Drucker finanziert, der Astronauten frische Mahlzeiten Schicht für Schicht zubereitet. Genau wie beim 3D-Druck mit Metall, nur deutlich leckerer. Doch auch in der Industrie eröffnet der 3D-Druck mit Stahl neue Möglichkeiten. Komplexe Bauteile, individuelle Designs und erhebliche Materialeinsparungen – all das könnte der 3D-Druck mit Stahl möglich machen.
Das Flugzeug, die Prothese und alles, wo sich Stahl verbirgt
Der 3D-Druck mit Stahl ist längst nicht mehr nur ein Experiment. Er wird bereits in zahlreichen Branchen erfolgreich genutzt. Dank seiner hohen Präzision und Stabilität eröffnet er vielfältige Möglichkeiten in der Industrie.
-
Luft- und Raumfahrt:
Hier zählt jedes Gramm: 3D-gedruckte Stahlbauteile sind nicht nur leichter, sondern auch extrem stabil – perfekt für Triebwerkskomponenten oder Strukturbauteile.
-
Medizintechnik:
Individuell angefertigte Prothesen und Implantate aus Stahl bieten höchste Präzision und Biokompatibilität. Durch den Druck können passgenaue Anwendungen für Patienten entwickelt werden.
-
Automobilindustrie:
Ersatzteile, Prototypen oder sogar maßgeschneiderte Hochleistungsbauteile lassen sich mit 3D-Druck schnell und kosteneffizient herstellen. Besonders der Motorsport setzt auf diese Technologie.
-
Bauwesen:
Stahlverbindungen mit innovativen Geometrien ermöglichen völlig neue Baukonzepte. 3D-Druck eröffnet Architekten und Ingenieuren mehr gestalterische Designfreiheit und Effizienz.
-
Werkzeugstahl:
Der 3D-Druck von Werkzeugstahl ermöglicht die Herstellung komplexer, maßgeschneiderter Werkzeugteile mit integrierten Kühlkanälen. Sie steigern die Effizienz und verlängern die Lebensdauer von Werkzeugen.
Stahl direkt aus dem Drucker: So funktioniert’s
Stahl als Druckmaterial stellt besondere Anforderungen: Seine Festigkeit, Pulvereigenschaften, die hohe Schmelztemperatur und der notwendige Nachbearbeitungsaufwand spielen eine große Rolle für die Verarbeitung. Bei der Herstellung kommen verschiedene additive Technologien zum Einsatz, die alle eines gemeinsam haben: Sie bauen das Bauteil Schicht für Schicht auf.
Das selektive Laserschmelzen (SLM) nutzt einen Laser, um Metallpulver gezielt zu verschmelzen und so hochpräzise Bauteile zu erzeugen.
Binder Jetting arbeitet mit einem Bindemittel, das auf Metallpulver aufgetragen wird – erst nach dem anschließenden Sintern, einem Verfahren, bei dem Pulver durch hohe Temperatur aber ohne vollständiges Schmelzen verdichtet wird, entsteht das feste Bauteil.
Die Directed Energy Deposition (DED) trägt Metallmaterial direkt auf und schmilzt es gleichzeitig, ideal für Reparaturen oder wenn größere Strukturen hergestellt werden.
3D-gedruckter Stahl – Zukunftstechnologie mit Einschränkungen
Metall aus dem 3D-Drucker bietet viele Vorteile für industrielle Anwendungen. Besonders hervorzuheben ist die Freiheit im Design. Komplexe Geometrien und filigrane Strukturen, die mit herkömmlichen Methoden nur schwer realisierbar sind, können nun problemlos umgesetzt werden. Zudem spart der 3D-Druck Material – er verwendet nur so viel, wie für das Bauteil benötigt wird. Ein Pluspunkt auch in Puncto Nachhaltigkeit: Weniger Abfall, weniger Energieverbrauch und langlebige Bauteile machen das Verfahren umweltfreundlicher als andere Herstellungsverfahren.
Der 3D-Druck von Metallen wird oft als revolutionäre Fertigungsmethode betrachtet, doch in der Praxis gibt es erhebliche Einschränkungen.
Denn trotz der Vorteile gibt es auch Herausforderungen. Die hohen Kosten für Spezialmaschinen und Materialien können für kleine Unternehmen ein Hindernis darstellen. Um konstant hohe Druckergebnisse zu gewährleisten, muss zudem die Materialqualität, unter anderem die Festigkeit und das Gewicht von Metall, genau überwacht werden.
Außerdem sind nach dem Druck oft Nachbearbeitungen erforderlich, um die Oberflächen zu verbessern und Stützstrukturen zu entfernen.
Während das Verfahren in bestimmten Spezialanwendungen Vorteile bieten kann, bleibt es in vielen Bereichen hinter konventionellen Fertigungsmethoden wie der CNC-Bearbeitung, dem Drehen, Fräsen und Bohren zurück.
Die Gründe dafür liegen im Materialbestand und der Technik:
- Stahl hat eine körnige Oberflächenbeschaffenheit, die meist eine nachträgliche CNC-Bearbeitung erfordert.
- Stahl aus dem Drucker hat eine geringere Festigkeit im Vergleich zu gewalztem oder geschmiedetem Stahl.
- Das beschränkte Fertigungsvolumen macht große Bauteile unmöglich.
- Eingeschränkte Materialauswahl: Nicht alle Stahlsorten sind für den 3D-Druck geeignet.
3D-Druck vereint vertrautes Handwerk mit neuen Möglichkeiten
Die On-Demand-Produktion von Stahl beschleunigt die Fertigung und senkt den Produktionsaufwand. Durch die Kombination von 3D-Druck und traditionellen Fertigungsmethoden ergeben sich wertvolle Synergien: Während der 3D-Druck bei maßgeschneiderten Teilen punktet, können klassische Verfahren für großvolumige Produkte genutzt werden. Insgesamt bietet der 3D-Druck mit Stahl, Aluminium und Edelstahl enorme Chancen, setzt jedoch auch einige technische und wirtschaftliche Herausforderungen in der Herstellung voraus, damit er sein volles Potenzial entfalten kann. Damit ist der Metall-3D-Druck derzeit keine vollwertige Alternative, sondern eher eine Ergänzung für spezifische Einsatzgebiete mit besonderen Anforderungen.

Die Wahl des richtigen Materials beeinflusst dabei nicht nur die Werkzeugstandzeit, sondern auch die Qualität und Wirtschaftlichkeit des gesamten Produktionsprozesses. Genau hier setzen Opticut und Opticut Plus an – Werkstoffe, die besonders gut zerspanbar sind und speziell für die Anforderungen der modernen Fertigung entwickelt wurden.
Ein Stahl für höchste Zerspanbarkeit: Was ist Opticut?
Opticut ist ein Stahlprodukt, das den strengen chemischen und mechanischen Anforderungen der ISO-Norm entspricht und dadurch höchste Qualitätsstandards erfüllt. Anders als Edelstahl, der mit einem hohen Chromanteil auf Korrosionsbeständigkeit setzt, steht bei Opticut die Zerspanbarkeit im Vordergrund. Durch eine spezielle Calciumbehandlung werden nichtmetallische Einschlüsse wie Aluminate gezielt ummantelt. Das Ergebnis ist eine Kombination aus hoher Härte und Zähigkeit, die den Stahl gleichzeitig stabil und gut bearbeitbar macht. Besonders beim Drehen von Wellen und rotationssymmetrischen Bauteilen sorgt Opticut für eine präzise Bearbeitung.
Der Werkstoff überzeugt zudem durch seine außergewöhnliche Leistungsfähigkeit bei hohen Schnittgeschwindigkeiten: Selbst bei über 100 m/s bleibt das Material formstabil und liefert erstklassige Ergebnisse. Darüber hinaus zeichnet sich Opticut durch seinen außergewöhnlich hohen Reinheitsgrad aus. Im Vergleich zu Konkurrenzprodukten, die häufig aus Erz erschmolzen werden, wird Opticut aus zertifiziertem Schrott hergestellt. Das macht den Werkstoff nicht nur reiner und langlebiger, sondern auch zu einer nachhaltigen und zukunftssicheren Wahl für die moderne Fertigungsindustrie.
Wo wird Opticut eingesetzt?
Während Edelstahl häufig für korrosionsbeständige Anwendungen und klassischer Werkzeugstahl vor allem in Schneid- und Formwerkzeugen eingesetzt werden, entfaltet gut zerspanbarer Stahl wie Opticut sein volles Potenzial überall dort, wo Bauteile unter hohen Belastungen arbeiten müssen – sei es in Getrieben, Motoren oder anderen anspruchsvollen Anwendungen. Zahnräder etwa, die extremen Reibungskräften und hohen Drehmomenten ausgesetzt sind, profitieren von der Stabilität, Härte und Langlebigkeit, die der Werkstoff bietet. So bleibt ihre Funktion auch bei intensiver Beanspruchung dauerhaft erhalten. Zum Anwendungsportfolio von Opticut zählen zudem Nockenwellen, die eine präzise Steuerung der Ventilbewegungen im Motor gewährleisten müssen. Auch in Bereichen, in denen eine Wärmebehandlung erforderlich ist, zeigt Opticut seine Stärken. Durch seine Materialeigenschaften lässt er sich besonders präzise zerspanen und eignet sich hervorragend für Härteverfahren und andere thermische Prozesse. Der Opticut wird in den Güten 42CrMo4, 16MnCr5 und C45 eingesetzt.
Spiel, Span und Sieg: Opticut Plus ist noch besser zerspanbar
Für Anwendungen, die eine noch höhere Effizienz erfordern oder mit weniger leistungsfähigen Maschinen bearbeitet werden, bietet Opticut Plus durch einen erhöhten Schwefelgehalt von 0,060-0,095 % eine noch bessere Zerspanbarkeit. Der Stahl baut auf den Eigenschaften von Opticut auf, verfügt darüber hinaus aber über weitere Vorteile, die die Verarbeitung erleichtern und die Flexibilität in der Fertigung erhöhen:
- Bessere Kaltverformbarkeit: ermöglicht eine einfachere Bearbeitung und vielseitigere Anwendungsmöglichkeiten.
- Walzgeschälte Ausführung: sorgt für eine präzisere Verarbeitung, da das Material näher am Fertigdurchmesser liegt und weniger Rissbildung aufweist.
- Geringere Oberflächenverschmutzung: hält Maschinenöl und Kühlmittel länger sauber, reduziert Wartungsaufwand und verlängert die Lebensdauer der Maschinen.
- Randentkohlte Oberflächenzone: erlaubt eine direkte Härtebehandlung oder gezieltes Härten, was die Festigkeit und Verschleißbeständigkeit der Bauteile erhöht.
- Späne Kurzspan – hervorragender Spanbruch
- Das Material ist von europäischem Ursprung und stammt vollständig aus einer einzigen Charge
Typische Anwendungen finden sich insbesondere bei Bauteilen mit moderaten Belastungen. Flansche, die präzise gefertigt werden müssen, um Bauteile sicher miteinander zu verbinden, profitieren ebenso von den Materialeigenschaften wie Säulen und Kurbelwellen, die in weniger intensiv beanspruchten Projekten zum Einsatz kommen. Dank seiner optimierten Materialstruktur kann Opticut Plus je nach Bearbeitungssituation entweder die Werkzeugstandzeit um bis zu 30 % verlängern oder die Schnittparameter um bis zu 40 % steigern. Diese Kombination aus Flexibilität und Effizienz macht Opticut Plus zu einem unverzichtbaren Werkstoff für die moderne Produktion.
Gut zerspant ist halb gewonnen: Vorteile einer hohen Zerspanbarkeit
Um Qualität und Zuverlässigkeit der Stähle sicherzustellen, werden Opticut und Opticut Plus nach höchsten Standards gefertigt. Jede Materialcharge durchläuft strenge Prüfverfahren, darunter Rissprüfungen, Durchmesser- und Längenmessungen sowie Verwechslungsprüfungen, um eine gleichbleibend hohe Materialqualität zu gewährleisten. Eine Besonderheit beider Stähle ist die vollständige Kerndichte bis zu einem Durchmesser von 270 mm. Bei Durchmessern über 270 mm muss der Kernbereich teilweise ausgebohrt werden, um optimale Eigenschaften sicherzustellen.
Besonders gut zerspanbarer Stahl wie Opticut und Opticut Plus bringt in der Praxis entscheidende Vorteile:
- Längere Werkzeugstandzeiten reduzieren den Werkzeugwechsel und ermöglichen eine effizientere Produktion.
- Kosteneffizienz: Weniger Verschleiß, reduzierte Reinigungsintervalle und höhere Bearbeitungsgeschwindigkeiten senken die Betriebskosten.
- Breite Anwendungsbereiche: Von hochpräzise bis zu robust – Opticut und Opticut Plus bieten maximale Flexibilität für unterschiedliche Fertigungsprozesse.
Durch diese Kombination aus hochwertiger Materialqualität und praxisnahen Vorteilen sind Opticut und Opticut Plus eine erstklassige Wahl für anspruchsvolle industrielle Anwendungen.
Fazit: Besonders gut zerspanbarer Stahl für effiziente Produktionsprozesse
In einem Markt, der stetig höhere Anforderungen an Präzision, Effizienz und Wirtschaftlichkeit stellt, sind Werkstoffe gefragt, die sowohl leistungsfähig als auch wirtschaftlich sind. Opticut und Opticut Plus bieten Herstellern von Stahlprodukten dank ihrer hohen Festigkeit und Zähigkeit genau diese Vorteile: eine verbesserte Zerspanbarkeit, reduzierte Werkzeugkosten durch einen geringeren Verschleiß und eine sauberere, effizientere Produktion. Durch ihre Eignung fürs Fräsen sowie für die Wärmebehandlung, einschließlich gezieltem Härten, bieten Opticut und Opticut Plus maximale Flexibilität in der Weiterverarbeitung.
Günther + Schramm verfolgt mit der Einführung von Opticut und Opticut Plus zwei zukunftssichere Alternativen zu Standardmaterialien zu bieten. In einem zunehmend herausfordernden Marktumfeld setzt das Unternehmen auf Qualität, Beständigkeit und Innovation, um Kunden langfristig zuverlässige Lösungen bereitzustellen.
Erfahren Sie mehr über Opticut und Opticut Plus sowie die Möglichkeiten für Ihre Produktion unter: www.gs-stahl.de.

Was ist Automatenstahl?
Automatenstähle sind Qualitätsstahllegierungen, die für die Zerspanung auf automatisierten Werkzeug- und Drehmaschinen optimiert sind. Das Legierungselement Blei sorgt dabei für heterogene feinverteilte Bleieinschlüsse im Stahl, die den Spanbruch erleichtern sowie die Oberflächenqualität und die Qualität der Schnittflächen verbessern. Das ermöglicht einen störungsfreien Automatenbetrieb, höhere Schnittgeschwindigkeiten und somit auch deutliche Zeit- und Kosteneinsparungen bei der automatisierten Fertigung.
Die EU-Kommission bearbeitet zurzeit den Verlängerungsantrag der für die zerspanende Industrie äußerst relevanten Ausnahmeregelungen 6 a-c. Diese entscheidet darüber, ob künftig metallische Komponente in Elektro- und Elektronikgeräten bleifrei sein müssen. Während Stahlhändler wie Günther + Schramm ihr Portfolio von bleifreien Aluminiumlegierungen bereits erweitert haben, sehen sie den Verzicht von Blei bei Automatenstählen als schwierigeren Schritt.
Automatenstahl ohne Blei
Während bleifreie Aluminiumwerkstoffe denen mit Blei in nichts nachstehen, sieht es bei Automatenstählen ein wenig anders aus: der Verzicht auf Blei geht auf Kosten der Wirtschaftlichkeit, Nachhaltigkeit und Effizienz. Denn Blei ist relativ weich und hat eine niedrige Schmelztemperatur. Diese Eigenschaften erleichtern den Spanbruch bei Automatenstählen, bilden einen Schmierfilm, reduzieren die Zerspanungskräfte und schonen die Werkzeuge. Das trägt nicht zuletzt zur Prozesssicherheit bei. Mit dem Wegfall von Blei können sich Spanknäuel oder zu lange Späne bilden. Bei Mehrspindeldrehautomaten ist die Gefahr noch höher, dass sich Späne um die rotierenden Werkzeuge wickeln und einen Werkzeugbruch verursachen. So benötigt es beispielsweise automatische Spanbrecher-Stopps in den Anlagen, die konventionelle Drehmaschinen nicht aufweisen. Eine Modernisierung der noch einwandfreien und funktionstüchtigen Bestandsmaschinen wäre nicht nachhaltig und gleichzeitig mit erheblichen Kostensteigerungen verbunden.
Die Devise: dranbleiben!
„Wir beobachten, dass der Trend hin zu bleifreien Stählen geht. Darauf müssen Stahlhändler jetzt schon reagieren, indem sie schnell Know-how aufbauen und in Kooperation mit den Stahlwerken ihr Produktportfolio entsprechend anpassen“, sagt Bernd Seibold, Geschäftsführer bei Günther + Schramm. Dabei darf aber weder der Kunde noch das zuarbeitende Unternehmen vergessen, dass Veränderungen Zeit brauchen und nicht immer ohne beidseitige Herausforderungen einherkommen. Noch sind alle Betroffenen froh um die Ausnahmeregelung. Der Entschluss aus Brüssel wird zeigen, in welche Richtung sich die Unternehmen entwickeln müssen. Was jedoch jetzt schon feststeht ist, dass Händler den Markt weiterhin beobachten müssen. Denn der Stein rollt bereits.
Es sind noch Fragen offen? Sie suchen einen zuverlässigen Dienstleister, der Ihnen Stahl und andere Werkstoffe fertig ins Unternehmen liefert? Günther + Schramm hilft Ihnen gerne weiter. Unternehmens-Updates finden Sie auf LinkedIn.

Veröffentlicht: Dezember 2021
Wie kam es zum Rohstoffengpass?
Um dem Klimawandel entgegenzusteuern, bemüht sich China, den eigenen Energieverbrauch zu drosseln. Der Verbrauch weicht enorm von den vorgeschriebenen Zielen der chinesischen Regierung ab. Zudem können die stark gestiegenen Kohlepreise aufgrund strenger Regulierungen innerhalb Chinas nicht an Kunden weitergegeben werden. Energieintensiven Industrien wurde von der Regierung angeordnet, den Energieverbrauch massiv zu minimieren. Davon ist auch die Produktion von Magnesium betroffen: Sie benötigt durch den Schmelzvorgang bei über 650 Grad Celsius enorm viel Energie.
Was sind die Folgen des Engpasses?
Eins ist klar: Für Magnesium gibt es keinen Ersatz. Wenn also der Magnesium-Nachschub endet, werden Branchen, die stark von Aluminium abhängig sind, gezwungen sein, die Produktion zu stoppen. Denn Magnesium ist eines der wichtigsten Bestandteile der wichtigsten Aluminiumlegierungen. Gibt es also kein Magnesium mehr, wird bald auch der Aluminium-Nachschub zusammenbrechen. Ich unterstütze die Aussage der Wirtschaftsvereinigung Metalle, dass bei einem Versorgungsengpass dieses Ausmaßes massive Produktionsausfälle drohen. Bei Günther + Schramm setzen wir deshalb auf einen offenen und ehrlichen Dialog mit Kunden und Lieferanten.
Was raten Sie den Verbrauchern in diesem Ausnahmefall?
Der Markt befindet sich momentan in einer absoluten Ausnahmesituation. Es herrscht ein regelrechter Kampf um jede Tonne Aluminium. Dieser Kampf darf aber nicht auf den Schultern der Kunden ausgetragen werden. Sie haben momentan natürlich Angst um die Produktionen und reagieren deshalb sehr panisch. Gleichzeitig erwarten sie zu Recht, dass die Liefertreue und -sicherheit weiterhin gewährleistet ist. In ehrlichen und beruhigenden Gesprächen geben wir deshalb unsere Marktbeobachtungen an sie weiter und denken als langjähriger und enger Partner mit den Kunden an ihre Zukunft. Dank guter Vorplanung und Mengensicherung in den vergangenen Monaten halten wir unseren Kunden weiterhin die Treue und beliefern sie weitestgehend konstant. Es gilt, die Situation deshalb so gut wie möglich gemeinsam zu meistern. Wenn ich zu etwas raten müsste, dann unbedingt zum offenen und klaren Dialog. Ganz offen gesprochen, kann es aus jetziger Sicht zu Engpässen kommen und es wird uns nicht immer gelingen können die Versorgung zu 100 Prozent aufrecht zu erhalten. Wir hoffen aber, dass sich ein Zusammenschluss verschiedener Wirtschaftsverbände und der europäischen Politik gemeinsam mit China verständigt, um die Versorgung für die Zukunft sicherzustellen.

Veröffentlicht: August 2021
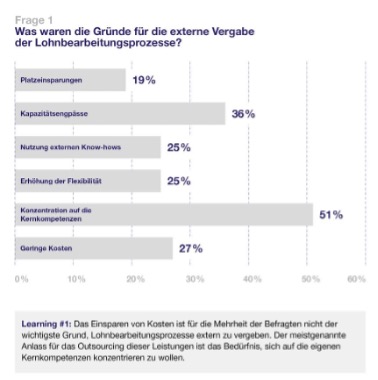
Für die Marktbefragung wurden qualitative Interviews mit 140 Einkäufern, Verkäufern und Produktionsleitern aus der stahl- und stahlrohrverarbeitenden Industrie geführt. Ein überraschendes Ergebnis: Nicht die Kosten allein sind entscheidend für die externe Vergabe von Lohnbearbeitungsleistungen. Der meistgenannte Grund ist der Wunsch, sich mehr auf die eigenen Kernkompetenzen konzentrieren zu wollen (51 Prozent). Ist die grundlegende Entscheidung dafür getroffen, orientieren sich die Befragten im Entscheidungsprozess an dem Verhältnis zwischen der ausgelagerten Leistung und den Gesamtkosten für die Fremdbeschaffung. Weitere wichtige Entscheidungsfaktoren sind neben der nachgewiesenen Fachkompetenz des externen Partners kurze und flexible Lieferzeiten, da der Dienstleister die Beschaffung und Bevorratung übernimmt.
Qualitative und wirtschaftliche Erfolge
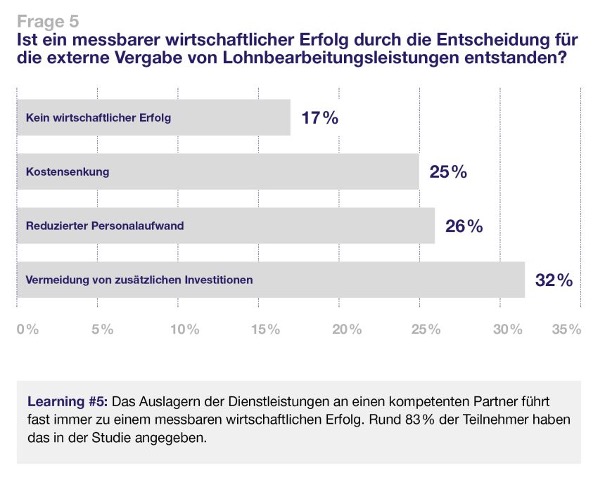
Die überwiegende Mehrheit der Studienteilnehmer (83%) ist sich sicher, dass die Auslagerung von externen Bearbeitungsleistungen zu messbaren wirtschaftlichen Erfolgen führt. Überraschend viele Unternehmen wissen jedoch nicht, wie hoch die Kostenvorteile tatsächlich ausfallen. 49 % der Befragten hatten darüber keinen Überblick und antworteten mit „Ich weiß es nicht“. Fast die Hälfte der Teilnehmer glaubt, dass mit der externen Bearbeitung signifikante Kostenvorteile von bis zu 30 % erreicht werden können. Mitentscheidend für den Erfolg ist ein persönlicher Ansprechpartner auf Seiten des Lieferanten: Für zwei Drittel der Befragten ist er als direkter Draht zum Dienstleister besonders wichtig.
Die vollständige Studie mit allen Ergebnissen können Interessierte ab sofort kostenlos HIER herunterladen.